

Nombre Parcourir:0 auteur:Éditeur du site publier Temps: 2026-10-13 origine:Propulsé


L’adoption rapide de la technologie du film direct a transformé la production de vêtements sur mesure. Cependant, la précipitation pour tirer parti de cette tendance entraîne souvent des remords coûteux pour l'acheteur. L'évaluation du matériel basée uniquement sur les fiches techniques et le prix d'achat initial ignore les réalités opérationnelles de la production quotidienne. Cet oubli entraîne des temps d'arrêt inattendus, une incompatibilité des installations et des coûts de main-d'œuvre gonflés. Une évaluation systématique des variables cachées (des dépendances environnementales et de la gestion statique aux goulots d'étranglement des flux de travail) est nécessaire. Vous devez analyser l'infrastructure de votre installation et la maturité du flux de travail avant de procéder à un achat. Cela garantit qu’un investissement dans l’équipement DTF génère des rendements prévisibles plutôt que de devenir un passif dépréciable. Nous détaillerons les exigences opérationnelles exactes, les dépendances logicielles et les contrôles environnementaux que vous devez vérifier avant de signer un bon de commande.
Les dépenses opérationnelles cachées dépassent le prix du matériel : les consommables, la maintenance, les mises à niveau des installations et les conditions de financement éclipsent souvent les dépenses en capital initiales au cours de la première année.
Les contrôles environnementaux ne sont pas négociables : une impression DTF cohérente nécessite le strict respect des lignes de base de température, d'humidité et de statique ; le fait de ne pas gérer cela entraîne une défaillance catastrophique de la tête d'impression et un film endommagé.
Le logiciel dicte le débit : un logiciel RIP inadéquat crée des goulots d"étranglement au prépresse, limite la gamme de couleurs (comme les couleurs fluorescentes) et gonfle les coûts de main d"œuvre, annulant ainsi les avantages de vitesse du matériel.
L"infrastructure après-vente est le véritable différenciateur : les SLA des fournisseurs, la formation sur site, la disponibilité des pièces dans le pays et l"assistance technique sont plus essentiels à la rentabilité à long terme que des variations mineures des fonctionnalités.
Table des matières

Les acheteurs budgétisent souvent l"imprimante et l"unité d"agitation, mais ne tiennent pas compte des dépenses opérationnelles récurrentes. Ces coûts continus et ces stipulations de garantie dictent en fin de compte vos marges bénéficiaires. Ignorer ces facteurs entraîne de graves problèmes de trésorerie au cours des premiers mois d’exploitation. Vous devez définir les obligations financières quotidiennes, hebdomadaires et mensuelles nécessaires au maintien de la chaîne de production.
Vous devez calculer les taux de consommation exacts pour les encres OEM, les films de transfert et la poudre adhésive. Ne vous fiez pas aux chiffres de rendement théoriques fournis par les brochures commerciales. Tenez compte du coût de l’encre gaspillée lors des cycles de nettoyage quotidiens obligatoires. Les rinçages des têtes d"impression et les routines de maintenance automatisées consomment des volumes importants d"encre au cours d"un mois standard. Lorsque les opérateurs arrivent pour un quart de travail, ils effectuent des vérifications des buses. Si les buses sont obstruées, elles effectuent un nettoyage approfondi de la tête, déversant l"encre brute directement dans le réservoir à déchets. Les films pelés à chaud et à froid présentent également des taux de défauts différents. Testez ces matériaux de manière approfondie pour comprendre votre véritable pourcentage de déchets.
Les agitateurs de poudre et les fours de durcissement industriels consomment d’énormes quantités d’électricité. Évaluez les exigences électriques exactes de l’ensemble de la ligne. Examinez attentivement les spécifications d’ampérage, de tension et de phase. De nombreuses unités commerciales nécessitent une alimentation dédiée de 220 V monophasée ou triphasée. Budget pour les modifications nécessaires aux installations avant la livraison. Vous aurez probablement besoin de circuits dédiés installés par un électricien agréé. Si votre bâtiment ne fournit qu’une alimentation de 110 V, vous devrez faire face à d’importantes dépenses de mise à niveau électrique. Les mises à niveau industrielles du système CVC et les conduites d"air comprimé sont également des conditions préalables courantes pour les grandes lignes de production.
Lisez les petits caractères de la garantie avec une extrême prudence. Les fabricants annulent souvent la couverture si vous utilisez des encres tierces ou effectuez des réparations automatiques non autorisées. Comprenez exactement ce qui constitue une réparation autorisée. Évaluez les options de location par rapport aux achats d’immobilisations purs et simples. Le crédit-bail préserve les flux de trésorerie mais inclut souvent des clauses de maintenance strictes. Tenez compte des déductions fiscales disponibles pour les investissements dans des équipements commerciaux afin de compenser les dépenses en capital initiales. Lisez le contrat de service pour voir si vous êtes responsable des frais de déplacement du technicien lors d"une réclamation au titre de la garantie.
La chimie des encres directement sur film est très volatile. Opérer en dehors des paramètres environnementaux spécifiés par le fabricant garantit des échecs de production. Un mauvais contrôle de l’environnement entraîne un manque d’encre, des bandes importantes et des buses obstruées de façon permanente. Vous ne pouvez pas placer ces machines dans un entrepôt non contrôlé et espérer des résultats cohérents.
Identifiez les plages spécifiques de température ambiante et d’humidité relative requises par les têtes d’impression. La plupart des industriels exigent un environnement strict de 45 à 60 % d’humidité relative. Évaluer la logistique d’installation d’humidificateurs et de déshumidificateurs commerciaux. Les systèmes de climatisation résidentiels standards ne peuvent pas maintenir ces tolérances strictes dans un espace commercial. Évaluez la gestion statique intégrée de l’équipement. Des barres antistatiques et des fils de mise à la terre robustes sont obligatoires. Sans eux, l’électricité statique fait que la poudre adhésive adhère aux zones non imprimées du film PET. Cela crée un effet de halo permanent et désordonné sur le vêtement final.
Analysez les dégagements gazeux produits pendant le processus de durcissement de la poudre. La poudre de TPU fondante libère des composés organiques volatils et des microplastiques dans l’air. Déterminer la nécessité d’extracteurs de fumées actifs. Compter sur une fenêtre ouverte constitue un grave danger pour la sécurité. Les systèmes de filtration HEPA et au charbon actif constituent l’exigence minimale. Une ventilation extérieure directe est souvent nécessaire pour maintenir une stricte conformité en matière de sécurité. Vérifiez que l"équipement porte les certifications de sécurité électrique appropriées pour une exploitation commerciale dans votre région. La conformité de l"OSHA et de l"EPA doit être prise en compte dans l"aménagement de vos installations.
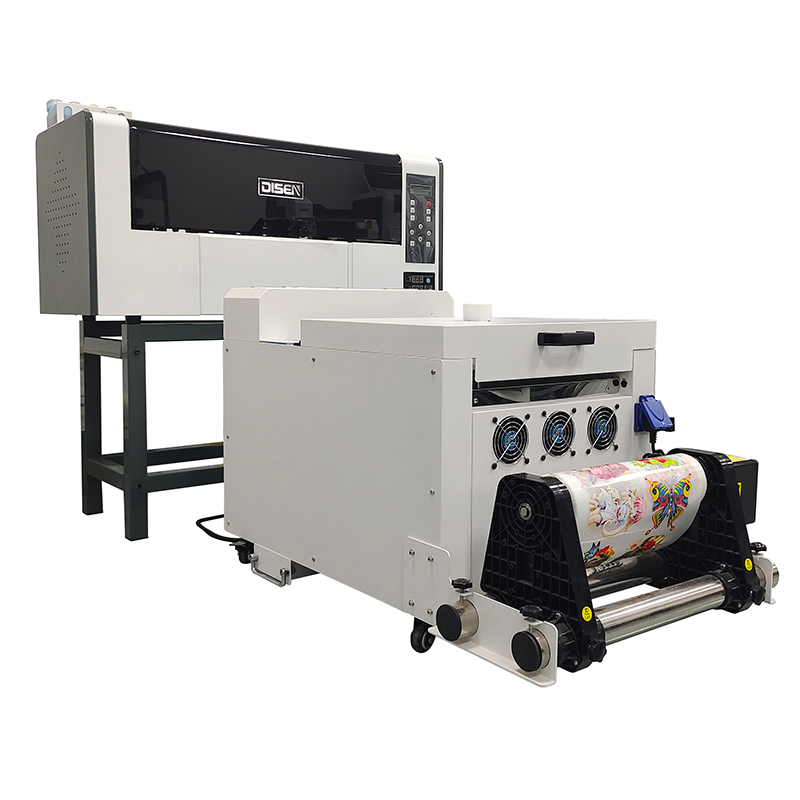
Le matériel est aussi efficace que le logiciel qui le pilote. Un mauvais logiciel Raster Image Processor crée de graves goulots d’étranglement au prépresse. Cela limite la qualité de votre production et gonfle considérablement les coûts de main-d’œuvre quotidiens. La mise à niveau du matériel tout en exécutant des logiciels obsolètes ne génère aucun gain de débit.
Évaluez les capacités de profilage ICC du logiciel. Une reproduction précise des couleurs sur différents types de tissus nécessite des profils personnalisés. Évaluez la précision de la fonction d’étouffement de l’encre blanche. Une génération appropriée de sous-couche tire l"encre blanche légèrement vers l"intérieur des bords de couleur. Cela évite que des contours blancs laids n"apparaissent sur les vêtements sombres. Vérifiez que le logiciel gère des gammes de couleurs étendues. Si vous prévoyez d"utiliser des encres fluorescentes ou des configurations cyan clair et magenta clair, le RIP doit prendre en charge le mappage de canal avancé.
Passez en revue les fonctions d"imbrication et d"étape et de répétition du logiciel. Une imbrication efficace maximise le rendement du film et réduit les déchets de consommables. Calculez les heures de travail perdues à cause de la préparation manuelle des fichiers dans des programmes de conception externes. Comparez cela aux flux de travail automatisés pilotés par dossiers actifs. Le logiciel RIP avancé permet aux opérateurs de déposer des fichiers dans un dossier pour un traitement automatique. L"intégration de codes-barres pour le suivi des commandes réduit encore davantage les erreurs de manipulation manuelle et d"expédition.
Comparaison des fonctionnalités du logiciel RIP | |||
Fonctionnalité du logiciel | Capacités RIP de base | Capacités RIP avancées | Impact sur la production |
|---|---|---|---|
Traitement des fichiers | Importation et dimensionnement manuels | Dossiers actifs et imbrication automatisée | Réduit considérablement les heures de travail au prépresse. |
Sous-couche blanche | Choke global uniquement | Étouffement variable au niveau du pixel | Élimine les contours blancs sur les illustrations complexes. |
Profilage des couleurs | Profils d"usine génériques | Génération de profil ICC personnalisé | Garantit la précision des couleurs de la marque sur tous les lots. |
Suivi des travaux | Aucun | Génération et numérisation de codes-barres | Empêche les erreurs d"expédition et les commandes perdues. |
Les têtes d"impression sont des éléments consommables dans cette industrie. Votre approche en matière de maintenance, de protection et de remplacement a un impact considérable sur la disponibilité des machines. Considérer les têtes d"impression comme des composants à vie est une erreur opérationnelle critique. Vous devez comprendre les protections mécaniques intégrées à l"imprimante.
Comparez les machines dotées de systèmes actifs de gestion de l’encre blanche. L"encre blanche contient des pigments lourds de dioxyde de titane qui se déposent rapidement. Des systèmes actifs circulent et filtrent en permanence l"encre du réservoir à travers les amortisseurs. Évitez les unités d’entrée de gamme nécessitant une agitation manuelle. Évaluer l’efficacité des stations de bouchage automatisées. Des balais d"essuie-glace de haute qualité et des systèmes de rinçage au solvant programmables empêchent l"encre de sécher sur la plaque à buses pendant la nuit.
Un choc de tête se produit lorsque la tête d"impression entre physiquement en collision avec un film déformé. Cela détruit souvent la tête instantanément. Vérifiez les capteurs anti-collision montés sur le chariot. Ces capteurs mettent automatiquement l"imprimante en pause s"ils détectent une obstruction. Évaluez la résistance du plateau sous vide. Le système de tension rouleau à rouleau doit fonctionner en tandem avec le vide pour garantir que le film reste parfaitement plat pendant l"impression à grande vitesse. Si le chauffage du plateau chauffe trop, le film PET se déforme, augmentant ainsi le risque de choc.
Établissez la durée de vie réaliste des têtes d"impression spécifiques utilisées sous de lourdes charges commerciales. Différents modèles de têtes offrent différents profils de durabilité. Vérifiez la disponibilité actuelle sur le marché des têtes de remplacement. Vérifiez les niveaux de stock des fournisseurs et comprenez la complexité de l’installation. Certaines machines nécessitent des outils d"alignement propriétaires, ce qui vous oblige à embaucher un technicien pour un simple changement de tête. Gardez une tête d"impression de rechange à portée de main pour éviter les arrêts de production.
L"impression à grande vitesse est inutile si les étapes d"application de la poudre et de durcissement ne peuvent pas suivre le rythme. Un agitateur inefficace crée un énorme goulot d’étranglement dans la production. Cela introduit également de graves problèmes de contrôle de qualité et des risques d’incendie potentiels. L’équipement de finition nécessite autant d’examen minutieux que l’imprimante elle-même.
Évaluez la capacité du shaker à répartir uniformément la poudre sur toute la largeur du film. Il doit appliquer une couche uniforme sans formation de flaques au centre ni manque des bords. Évaluer l’efficacité du mécanisme de recyclage des poudres. Les interventions manuelles fréquentes pour déplacer la poudre du bac de récupération vers la trémie font perdre du temps. Vérifiez les mécanismes de sécurité critiques. Les boutons d"arrêt d"urgence et les fonctions d"arrêt automatique dans le tunnel de chauffage sont absolument obligatoires pour prévenir les incendies.
Analysez la longueur du tunnel de chauffage par rapport à la vitesse de sortie maximale de l"imprimante. Un tunnel court vous oblige à ralentir l"imprimante pour assurer un durcissement correct. Testez le durcissement constant d’un bord à l’autre. La poudre non durcie ruine le transfert lors de l’étape finale de pressage à chaud. L"adhésif doit fondre pour donner une texture lisse et uniforme sur l"ensemble du graphique. Si la poudre séchée ressemble à du sucre cristallisé, elle n"est pas suffisamment durcie. S"il ressemble à du verre plat, il est trop durci et se fissurera.
Mesurez les dimensions exactes de l’imprimante et de la ligne d’agitation entièrement assemblées. Ne vous fiez pas uniquement à l’empreinte de l’imprimante. Vérifiez que l’équipement en caisse passera physiquement à travers vos portes commerciales standard. Vérifiez les dégagements du quai de chargement avant de planifier la livraison. Assurez-vous que les opérateurs disposent de suffisamment d’espace ergonomique pour charger des rouleaux de film lourds et accéder à l’arrière du secoueur pour la maintenance. Vous avez besoin d"au moins trois pieds d"espace libre de tous les côtés de l"équipement.
L"origine des machines et l"infrastructure nationale du fournisseur dictent la gravité de vos temps d"arrêt. Une panne mineure devient un cauchemar qui dure un mois si les pièces doivent être expédiées à l"international. L’infrastructure de support est le véritable différenciateur entre les fournisseurs. Les spécifications matérielles ne signifient rien si la machine reste inactive en attendant une carte mère.
Exigez des accords de niveau de service écrits détaillant les délais de réponse. Vous avez besoin d’une disponibilité garantie des techniciens, pas seulement d’une adresse e-mail d’assistance générique. Évaluez les barrières linguistiques potentielles et les différences de fuseau horaire. Les capacités de diagnostic à distance sont essentielles. L"équipe d"assistance doit pouvoir se connecter à distance à votre logiciel RIP pour résoudre immédiatement les problèmes de préparation des fichiers.
Déterminez si l’achat comprend une installation professionnelle sur site. Une formation complète des opérateurs est essentielle pour un succès à long terme. S"appuyer sur des didacticiels vidéo autoguidés entraîne des erreurs de l"opérateur et un gaspillage de consommables. Les opérateurs doivent apprendre à aligner les têtes d"impression, à ajuster les paramètres d"étape et à remplacer les amortisseurs. Clarifiez exactement qui prend en charge les frais de déplacement et d’hébergement des techniciens lors des réparations sous garantie. Lisez les petits caractères pour éviter les factures inattendues pour la main-d’œuvre sous garantie.
Vérifiez l"entrepôt national du fournisseur pour les pièces de rechange critiques. Les cartes mères, les stations de bouchage, les amortisseurs et les encodeurs doivent être facilement disponibles localement. Évitez les équipements qui reposent sur des composants hautement exclusifs et provenant d’une seule source. Les longs délais de livraison internationaux pour un simple capteur interrompront tout votre calendrier de production. Demandez au fournisseur une liste des pièces fréquemment remplacées et vérifiez leurs niveaux de stock actuels.
Le produit final doit répondre aux attentes de l"utilisateur final en matière de durabilité, de confort et de sécurité. La qualité de sortie varie considérablement en fonction de la combinaison spécifique de matériel et de consommables. Ne présumez jamais que tous les transferts fonctionnent de la même manière au lavage. Vous devez valider le produit final avant de vous engager sur le matériel.
Comprenez comment des combinaisons spécifiques d’encre et de poudre OEM impactent l’extensibilité. La respirabilité du transfert est très importante pour les vêtements de sport. Évaluez l’épaisseur de la couche adhésive durcie. Une sensation de main épaisse et pare-balles est inacceptable sur les vêtements légers. Le transfert doit se déplacer naturellement avec le tissu sans se fissurer sous tension. Différentes moutures de poudre (fine, moyenne, grossière) donnent des résultats différents selon le tissage du tissu.
Demandez au fournisseur de fournir des échantillons imprimés utilisant votre illustration spécifique. Demandez ces échantillons sur vos ébauches de vêtements préférées. Effectuez des tests de lavage et de séchage rigoureux et standardisés. Faites subir aux vêtements au moins 25 à 50 lavages intensifs. Séchez-les à feu vif. Vérifiez minutieusement les microfissures, le pelage des bords ou la dégradation de la couleur avant de signer un bon de commande.
Vérifiez que les encres et poudres du fournisseur portent des certifications de sécurité reconnues. La certification OEKO-TEX ECO PASSPORT est une référence standard. Cette certification est obligatoire si vous vendez des vêtements destinés aux nourrissons et aux enfants. L’utilisation de produits chimiques non certifiés expose votre entreprise à de graves responsabilités et limite vos opportunités de vente en gros. Demandez les documents de certification réels au fournisseur et vérifiez leur validité.
L’achat d’unités de bureau converties d’entrée de gamme pour une activité commerciale en pleine croissance garantit une obsolescence prématurée. Cela limite considérablement votre capacité de production lorsque la demande augmente. Vous devez évaluer l’équipement en fonction de votre trajectoire de croissance projetée. Planifiez le volume que vous prévoyez atteindre dans deux ans, et non le volume dont vous disposez aujourd"hui.
Faites la différence entre les vitesses d’impression maximales théoriques et les vitesses de production réelles. Les modes de brouillon produisent rarement une qualité de vente au détail acceptable. Vous imprimerez probablement dans des modes haute résolution et exigeants en passes. Calculez la production quotidienne maximale en fonction d"heures de fonctionnement réalistes. Incluez les routines de maintenance obligatoires, le temps de prépresse et les changements de rouleaux dans vos calculs de capacité quotidiens. Une machine conçue pour 100 pieds carrés par heure pourrait ne produire que 40 pieds carrés de produit vendable.
Évaluez si le logiciel RIP peut piloter plusieurs imprimantes simultanément. Les capacités de gestion de flotte deviennent essentielles à mesure que votre entreprise évolue. Déterminez si le fournisseur propose un chemin de mise à niveau logique. Recherchez des programmes de reprise qui vous permettent de passer facilement de systèmes à deux têtes à des machines industrielles plus larges et à plusieurs têtes. La standardisation précoce de votre flux de travail évite des coûts de reconversion massifs plus tard. Assurez-vous que votre installation dispose de l’espace physique et de la capacité électrique nécessaires pour ajouter une deuxième ou une troisième ligne.
Auditez les panneaux électriques, le système CVC et le système de ventilation de votre installation pour garantir la compatibilité avec les équipements industriels.
Demandez des échantillons imprimés de vos propres œuvres d"art au vendeur et soumettez-les à un test de lavage et de séchage de 50 cycles.
Exigez un accord de niveau de service écrit qui décrit explicitement les temps de réponse de l"assistance et la disponibilité des pièces nationales.
Cartographiez votre volume de production quotidien pour déterminer les véritables exigences de débit et identifier les fonctionnalités d"automatisation logicielle nécessaires.
R : Une ligne d"imprimante et d"agitateur standard de 24 pouces nécessite une empreinte minimale de 10 pieds sur 15 pieds. Cela laisse suffisamment d"espace ergonomique pour charger des rouleaux de film lourds, accéder à l"arrière du secoueur pour la maintenance et manœuvrer en toute sécurité autour du tunnel de durcissement à haute température.
R : L’utilisation d’encres tierces annule presque universellement la garantie du fabricant. Bien que moins chère au départ, la composition chimique de l"encre inégalée entraîne souvent de graves obstructions des têtes d"impression, une reproduction des couleurs incohérente et une mauvaise solidité au lavage, ce qui coûte finalement plus cher en temps d"arrêt et en vêtements abîmés.
R : Une faible humidité entraîne un séchage prématuré de l"encre sur la plaque à buses de la tête d"impression. Cela entraîne des déflexions immédiates des buses, des bandes importantes sur vos impressions et des obstructions permanentes qui nécessitent un remplacement coûteux de la tête d"impression.
R : Dans le cadre d"une utilisation commerciale intensive et d"un entretien quotidien approprié, les têtes d"impression industrielles durent généralement entre 12 et 18 mois. Un mauvais contrôle de l’environnement ou l’omission des routines de nettoyage quotidiennes peuvent détruire une tête d’impression en quelques semaines.
R : Oui. La poudre adhésive fondante libère des composés organiques volatils et des microplastiques. Vous devez utiliser un extracteur de fumées actif HEPA et filtration au charbon ou évacuer les gaz d"échappement directement à l"extérieur pour maintenir un environnement de travail sûr et conforme.
R : Le film pelable à chaud permet aux opérateurs de retirer la feuille de support immédiatement après le pressage à chaud, accélérant ainsi considérablement la production. Le film pelant à froid nécessite que le vêtement refroidisse complètement avant de le retirer, ce qui prend plus de temps mais donne souvent une finition légèrement plus mate.


