

Nombre Parcourir:0 auteur:Éditeur du site publier Temps: 2026-10-13 origine:Propulsé


Une qualité d’impression dégradée a un impact direct sur vos résultats. Les vêtements vierges en ruine gaspillent des ressources. Les consommables gaspillés épuisent vos marges bénéficiaires. Plus important encore, livrer des vêtements de qualité inférieure nuit à la confiance des clients. Vous pourriez ressentir la frustration d"un transfert incroyablement vibrant sur le film PET, pour ensuite paraître terne, atténué ou délavé après la presse à chaud. Cette différence optique provient souvent de la visualisation de l"encre humide et durcie sur une surface brillante réfléchissant la lumière par rapport à la finition mate finale pressée dans des fibres de tissu absorbant la lumière.
Cependant, lorsqu’une impression perd sa véritable saturation, vous êtes confronté à une défaillance mécanique ou chimique. Le diagnostic nécessite une approche systématique. Vous devez isoler les variables dans l'ensemble de votre flux de production. Nous vous guiderons à travers les diagnostics matériels, y compris les têtes d'impression et l'alignement. Nous examinerons les facteurs environnementaux tels que le durcissement et le pressage. Enfin, nous évaluerons la qualité des consommables pour vous aider à résoudre définitivement la décoloration des couleurs DTF..
Dépendance à l"encre blanche : les couleurs atténuées sur les vêtements sombres sont le plus souvent causées par une sous-couche d"encre blanche insuffisante ou mal alignée, et non par les encres CMJN elles-mêmes.
L"étalonnage du matériel n"est pas négociable : les vérifications de routine des buses, les alignements verticaux des têtes d"impression et l"équilibrage des supports de tête sont des exigences de base obligatoires pour la précision des couleurs.
Choc thermique et durcissement : des températures de durcissement incorrectes ou une pression de presse à chaud inappropriée dégradent directement l"adhérence de l"encre, entraînant un ternissement immédiat après la presse ou une décoloration rapide après le lavage.
Compatibilité des consommables : le mélange de films PET de faible qualité, de poudres incompatibles et d"encres non certifiées crée des inadéquations chimiques qui empêchent une bonne adhérence et une bonne rétention de la couleur.
Table des matières
Réaliser un transfert parfait nécessite des interactions chimiques et mécaniques précises. Vous ne pouvez pas vous fier aux conjectures dans l’atelier. Chaque couche du transfert joue un rôle spécifique dans le maintien de la fidélité des couleurs. Si vous ne comprenez pas comment ces couches interagissent, vous perdrez des heures à rechercher les mauvaises variables.
Un transfert réussi repose sur une pile chimique délicate et séquentielle. Vous devez créer cette pile correctement à chaque fois que vous appuyez sur Imprimer. Tout d’abord, les encres pigmentées CMJN déposent les données de couleur sur le film PET. Ensuite, la couche de base d’encre blanche s’imprime directement sur la couche CMJN. Cette couche blanche agit comme un apprêt et un booster d"opacité. Enfin, la poudre adhésive TPU recouvre l’encre blanche humide. Lorsque vous appliquez de la chaleur, cette poudre fond, créant une liaison mécanique entre la pile d"encre et le substrat en tissu. Si l"un des composants de cette pile tombe en panne, les couleurs changeront, s"estomperont ou disparaîtront complètement.
Pour visualiser le processus, considérons la séquence exacte d’une construction de transfert parfaite :
Dépôt d'encre : la tête d'impression projette des gouttelettes CMJN précises sur le revêtement antiadhésif spécialisé du film PET.
Application de base : une couche dense d'encre blanche recouvre les données CMJN, fournissant un arrière-plan uni qui bloque la couleur du vêtement.
Revêtement en poudre : la poudre adhésive TPU adhère exclusivement à l'encre humide, laissant le film non imprimé nu.
Durcissement thermique : La chaleur fait fondre la poudre en une couche adhésive uniforme et flexible sans brûler les pigments sous-jacents.
Pressage mécanique : la haute pression force l'adhésif fondu à pénétrer profondément dans les fibres du tissu, bloquant ainsi les pigments en place.
Vous avez besoin de mesures objectives pour évaluer vos impressions. Un transfert réussi doit répondre à des critères précis avant de quitter votre boutique. Nous utilisons ces mesures de base pour définir la véritable fidélité des couleurs. N"acceptez pas une impression qui échoue à l"une de ces vérifications.
Métrique | Critères de réussite | Indicateur de panne |
|---|---|---|
Opacité sur les vêtements foncés | Aucune couleur de vêtement ne transparaît dans le design. | Couleurs atténuées ou troubles ; texture de tissu visible à travers l"encre. |
Netteté des bords | Des bordures nettes et définies autour de tous les éléments de conception. | Bords flous, halos de couleur ou encre blanche visible qui ressort. |
Résistance à l"étirement | L"encre s"étire avec le tissu et rebondit sans se fissurer. | Des microfissures apparaissent, exposant les fibres du tissu et réduisant la densité des couleurs. |
Résistance au lavage | Maintient la saturation jusqu"à 50 cycles de lavage standard. | Perte ou écaillage important des pigments après le premier ou le deuxième lavage. |
Pour corriger la décoloration, vous devez identifier exactement le moment où la dégradation se produit. Établissez un cadre de dépannage strict. L"image paraît-elle terne sur le film avant le durcissement ? Si tel est le cas, vous avez un problème de débit d"encre ou de logiciel RIP. Est-ce qu"il perd de son éclat immédiatement après la presse à chaud ? Cela indique les températures de durcissement, la pression de presse ou la migration du colorant. Est-ce qu"il a fière allure au début mais s"estompe après un lavage ? Vous avez affaire à une mauvaise adhérence de la poudre adhésive ou à des consommables incompatibles. Identifier le moment exact de l’échec permet d’en identifier instantanément la cause profonde.

De nombreux problèmes de décoloration commencent à l’intérieur de l’imprimante. Si votre matériel n’est pas calibré, aucune pression à chaud ne sauvera le transfert. Vous devez sécuriser vos paramètres mécaniques de base avant même de regarder votre presse à chaud ou votre four de durcissement.
Les encres CMJN utilisées dans l'impression DTF sont intrinsèquement translucides. Ils dépendent entièrement de la couche d’encre blanche pour l’opacité. Considérez l’encre blanche comme une toile vierge. Sans base blanche solide et dense, la couleur sombre du vêtement transparaît à travers les pigments CMJN. Cette transfusion crée un effet de décoloration perçu. Les couleurs ne s’estompent pas réellement ; ils sont simplement maîtrisés par le tissu en dessous. Une sous-couche blanche robuste constitue votre principale défense contre les impressions sourdes.
L"encre blanche contient des pigments lourds de dioxyde de titane. Ces pigments se déposent naturellement au fond du réservoir d"encre au fil du temps. Si vous imprimez avec de l"encre décantée, l"imprimante dépose une fine couche de base aqueuse et translucide. Vous devez utiliser des systèmes actifs de circulation d’encre blanche. Ces systèmes maintiennent le dioxyde de titane en suspension. Si votre imprimante ne dispose pas d"une circulation automatisée, vous devez agiter manuellement les réservoirs quotidiennement. Le fait de ne pas maintenir la suspension pigmentaire garantit des transferts ternes sur les vêtements foncés. Vous le remarquerez immédiatement lorsque votre texte blanc paraît gris ou transparent sur une chemise noire.
Votre logiciel RIP contrôle la manière dont l"encre est déployée. Des réglages incorrects du starter entraînent un mauvais alignement de l’encre blanche, créant un halo blanc autour de votre dessin. En règle générale, un réglage d"étranglement de 2 à 3 pixels retire l"encre blanche juste assez pour la cacher derrière les bords CMJN. Plus important encore, l’encre CMJN restrictive limite les couleurs artificiellement muettes avant même leur impression. Si le logiciel limite le volume de pigment frappant le film, l"image résultante manquera de saturation. De plus, des intentions de rendu des couleurs incorrectes peuvent transformer des conceptions RVB éclatantes en sorties CMJN ternes. Vérifiez toujours que les profils de votre logiciel RIP correspondent à votre combinaison spécifique d"encre et de film.
Les têtes d"impression sont au cœur de vos opérations. Des obstructions partielles dans les canaux CMJN ou blanc dégradent considérablement la qualité d"impression. Une buse obstruée ne parvient pas à déposer l’encre, laissant des espaces microscopiques dans le dessin. Ces lacunes se manifestent par des lignes manquantes, des bandes visibles et des taches décolorées. Vous devez effectuer des vérifications quotidiennes des buses. Apprenez à interpréter le modèle de vérification des buses. Une grille parfaite indique une santé optimale. Toute ligne brisée nécessite une intervention immédiate.
Suivez ce protocole standard pour récupérer une tête d"impression obstruée :
Exécutez un cycle de nettoyage logiciel standard et imprimez une nouvelle vérification des buses.
Si les conduites restent cassées, effectuez un cycle de nettoyage intensif ou en profondeur.
Inspectez la station de bouchage et le balai d"essuyage pour déceler toute accumulation d"encre séchée ; nettoyez-les avec une solution de rinçage spécialisée.
Effectuez un bouchage humide en remplissant la station de bouchage avec du liquide de nettoyage et en laissant tremper la tête d"impression pendant 30 minutes.
Si le problème persiste, utilisez une seringue pour pousser doucement la solution de rinçage directement à travers le canal d"encre concerné.
L"alignement mécanique est une exigence stricte. Les têtes d"impression doivent être parfaitement alignées verticalement. Si les têtes sont mal alignées, les gouttes d’encre CMJN n’atterriront pas exactement là où le logiciel l’exige. L"encre se disperse sur le film. Cette diffusion réduit la densité globale des couleurs et détruit la netteté des bords. L’impression résultante semble floue et délavée. Exécutez régulièrement l"utilitaire d"alignement vertical dans le logiciel de votre imprimante, en particulier après avoir déplacé la machine ou subi des chocs avec la tête. Vous imprimez un tableau d"alignement, lisez les lignes qui se chevauchent et saisissez les valeurs de décalage correctes dans le logiciel.
Le support de tête se déplace rapidement d"avant en arrière sur le film. Si ce support est déséquilibré, cela modifie la trajectoire des gouttes d"encre. Une porteuse déséquilibrée provoque des micro-bandes. Les micro-bandes introduisent de minuscules lignes horizontales non imprimées dans toute l"image. Ces espaces microscopiques réduisent la saturation globale des couleurs, ce qui donne à l"impression un aspect décoloré de loin. Assurez-vous que la courroie de votre chariot est correctement tendue. Une courroie desserrée fait bégayer le support, tandis qu"une courroie trop tendue grince le moteur. Gardez les rails de guidage propres et lubrifiés avec de l"huile de machine légère pour garantir un mouvement fluide et sans friction.
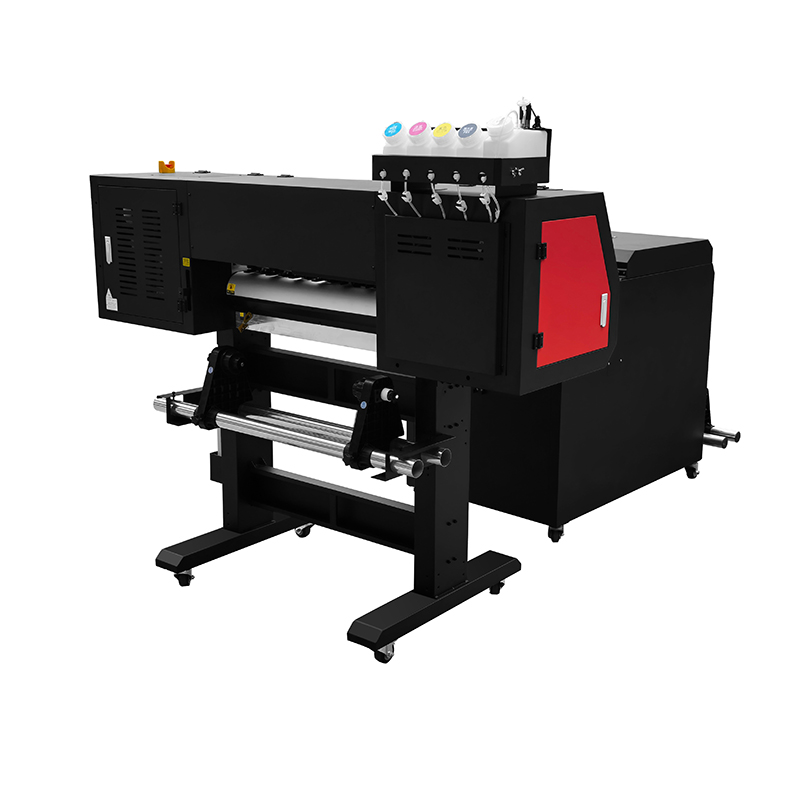
Même un film parfaitement imprimé peut être abîmé lors des étapes de finition. Le durcissement et le pressage introduisent une chaleur extrême. Vous devez contrôler ces variables thermiques pour protéger vos pigments. Deviner vos températures détruira votre cycle de production.
Le durcissement transforme la poudre TPU en un adhésif durable. Cette transformation physique nécessite une chaleur précise. Le sous-durcissement laisse l’adhésif granuleux et incomplet. La poudre granulaire offre une mauvaise liaison mécanique, ce qui fait que l"encre s"écaille au lavage. À l’inverse, une surpolymérisation brûle les pigments de l’encre. Une chaleur excessive brûle littéralement la couche CMJN, entraînant une dégradation immédiate et irréversible des couleurs. Vous devez calibrer votre four de durcissement pour faire fondre la poudre en un fini peau d"orange lisse et légèrement texturé sans faire bouillir l"encre. Utilisez un pyromètre numérique pour vérifier la température réelle à l"intérieur de votre four, car l"affichage numérique des appareils moins chers est souvent inexact.
Les conditions ambiantes de l"atelier affectent directement le processus de durcissement. Une humidité élevée introduit de l"humidité dans le revêtement du film PET. Lorsque cette humidité se réchauffe dans le four de salaison, elle se transforme en vapeur. La vapeur crée des micro-ampoules dans la couche d"encre, perturbant la surface lisse et réduisant l"éclat. Maintenir un environnement contrôlé. Maintenez l"humidité de votre magasin entre 40 % et 60 %. Conservez vos films PET dans des sacs scellés pour éviter l’absorption d’humidité. Si votre film est collant ou colle dans la boîte, c"est qu"il a absorbé trop d"humidité ambiante.
Différents types de tissus nécessitent des paramètres de presse à chaud spécifiques. Vous ne pouvez pas utiliser un seul paramètre pour tout. Le coton nécessite généralement des températures plus élevées et des temps de séjour plus longs. Le polyester nécessite des températures plus basses pour éviter les brûlures et la migration des colorants. Les mélanges se situent quelque part au milieu. Appliquez toujours une pression ferme et uniforme. Une pression inadéquate ne parvient pas à faire pénétrer l"adhésif fondu dans les fibres du tissu. Si l’encre repose sur le tissu au lieu de s’y lier, les couleurs paraîtront ternes et s’effaceront rapidement.
Type de tissu | Température | Heure (première pression) | Pression | Type de pelage |
|---|---|---|---|---|
100% coton | 310°F - 320°F | 15 secondes | Lourd (60-80 psi) | Froid ou tiède (vérifier le film) |
Mélanges 50/50 | 285°F - 300°F | 12 secondes | Moyen-lourd | Froid ou tiède |
100 % polyester | 265°F - 275°F | 10 secondes | Moyen | Peeling à froid recommandé |
Tri-Mélanges / Rayonne | 260°F - 270°F | 10 secondes | Moyen | Peeling à froid recommandé |
Les films de transfert DTF sont disponibles en variétés à décollage à chaud, à décollage à chaud et à décollage à froid. Un pelage avant la température recommandée peut provoquer des transferts incomplets, des étirements ou des dommages à la surface. Suivez toujours les instructions du fabricant du film et laissez les transferts pelables à froid refroidir suffisamment avant de retirer le support PET.
Une deuxième presse à chaud peut améliorer l’adhérence du transfert DTF, la texture de la surface et la durabilité au lavage. L’utilisation de papier sulfurisé ou d’une feuille de finition adaptée permet de créer un aspect mat plus naturel. Suivez la température, la pression et le temps de pressage recommandés par le fournisseur de transfert pour éviter toute surchauffe ou endommagement de la conception.
Si les impressions DTF se décolorent, se fissurent ou se décollent après le lavage, les causes courantes incluent des consommables incompatibles, une mauvaise liaison adhésive, une migration des colorants et un pressage à chaud inapproprié. La vérification de la qualité des matériaux, de la compatibilité des vêtements et des paramètres de transfert permet d"identifier les problèmes et d"améliorer la durabilité de l"impression à long terme.
L"encre DTF, le film PET et la poudre adhésive TPU doivent fonctionner ensemble pour garantir une liaison et une flexibilité fiables. Les matériaux incompatibles peuvent provoquer des fissures, un pelage ou une résistance réduite au lavage. L’utilisation de consommables approuvés par le fabricant ou dont la compatibilité a été testée permet de maintenir une qualité d’impression constante.
La qualité du revêtement du film PET affecte la libération de l’encre et la cohérence du transfert. Des revêtements inégaux ou de mauvaise qualité peuvent entraîner des transferts incomplets, des graphiques inégaux et une perte de couleur. La sélection de films de transfert fiables avec des performances de démoulage constantes permet de produire des designs plus nets et de réduire les défauts d"impression.
La migration des colorants se produit lorsque les colorants des vêtements en polyester sont transférés dans la couche d"impression DTF pendant ou après le pressage à chaud. Cela peut décolorer les graphiques, en particulier les motifs blancs sur les tissus foncés ou fortement teints. Des températures de pressage appropriées et des matériaux bloquant les colorants contribuent à réduire ce problème.
Les matériaux DTF anti-migration aident à empêcher les colorants polyester d"affecter les couleurs imprimées. Les systèmes de transfert à basse température et les poudres adhésives spécialisées bloquant les colorants peuvent réduire la décoloration. Testez toujours la combinaison de poudre, d’encre et de tissu sélectionnée avant la production pour garantir une protection efficace.
Les finitions des tissus, l"humidité et les résidus de surface peuvent interférer avec la liaison adhésive DTF, provoquant potentiellement un pelage ou une décoloration après le lavage. Une bonne préparation du vêtement et des réglages de pressage compatibles améliorent l"adhérence. La réalisation de tests de lavage répétés sur de nouveaux tissus ou consommables permet d"identifier les fissures, les décollements des bords et la perte de couleur avant la production en série.
Les problèmes de décoloration continue signalent un problème systémique. Vous devez évaluer votre configuration actuelle et décider quand mettre à niveau vos consommables, votre matériel ou vos procédures opérationnelles. L’application de correctifs aux symptômes ne résoudra pas la cause première.
Auditez rigoureusement vos fournisseurs. Recherchez la certification OEKO-TEX, qui garantit que les encres sont exemptes de substances nocives et sans danger pour les vêtements. Exigez une cohérence d’un lot à l’autre. Vous ne pouvez pas vous permettre des changements de couleur à chaque fois que vous ouvrez une nouvelle bouteille d’encre. Privilégiez les encres à forte charge pigmentaire. La densité élevée des pigments vous permet d"obtenir des couleurs éclatantes sans déposer d"encre humide excessive, ce qui réduit les accumulations et les bavures sur le film. Une charge de pigment élevée signifie également que vous pouvez réduire les limites d"encre dans votre logiciel RIP, ce qui vous permettra d"économiser de l"argent à long terme.
Les encres bon marché sont une fausse économie. Les encres de bas niveau contiennent plus d’eau et moins de pigments. Pour obtenir une saturation acceptable, vous devez augmenter les limites d"encre de votre logiciel RIP. Ce volume excessif provoque une accumulation d"encre sur le film, entraînant des échecs de durcissement et des bords boueux. Les encres haut de gamme permettent d"obtenir des couleurs vives et unies à des limites d"encre bien inférieures. Bien que le coût initial de la bouteille soit plus élevé, le rendement par millilitre est largement supérieur. Vous utilisez moins d’encre, durcissez plus rapidement et éliminez les problèmes de décoloration.
Les têtes d"impression sont des pièces consommables, mais elles devraient durer des mois ou des années si elles sont correctement entretenues. Vous devez déterminer quand une tête est dégradée de façon permanente. Si un rinçage abondant et un trempage prolongé ne parviennent pas à récupérer les buses manquantes, la tête est morte. Continuer à imprimer avec une perte irrécupérable des buses garantit des impressions décolorées et en bandes. Ne gaspillez pas d"encre coûteuse en essayant de faire passer une tête d"impression en ruine. Remplacez-le immédiatement pour restaurer votre qualité d"impression de base. Suivez la durée de vie de vos têtes d"impression pour anticiper les coûts de remplacement.
Les imprimantes de bureau converties sont connues pour leurs exigences de maintenance élevées et leurs problèmes fréquents de décoloration. Il leur manque la circulation robuste et les contrôles environnementaux nécessaires à une production stable. Évaluez votre retour sur investissement. Si vous passez des heures quotidiennement à déboucher les têtes et à réimprimer des transferts décolorés, une mise à niveau matérielle est justifiée. Les systèmes commerciaux spécialement conçus comportent une agitation intégrée de l’encre blanche, des cycles de nettoyage automatisés et des plateaux chauffants précis. Ces fonctionnalités éliminent les variables qui provoquent le délavage des couleurs, vous permettant ainsi de vous concentrer sur la production plutôt que sur le dépannage.
Les impressions dégradées résultent rarement d’un seul point de défaillance. Vous devez prendre le contrôle de votre environnement de production. Arrêtez de deviner et commencez à isoler systématiquement les variables sur votre matériel, votre processus de durcissement et votre pile de consommables. En comprenant les interactions chimiques et les exigences mécaniques de votre équipement, vous pouvez éliminer définitivement les transferts lessivés.
Suivez ces prochaines étapes immédiates pour garantir la qualité de votre impression :
Vérifiez votre flux d"encre blanche et vérifiez que vos systèmes de circulation suspendent activement les pigments de dioxyde de titane.
Calibrez votre presse à chaud à l"aide d"un pyromètre numérique pour garantir que vous atteignez les températures de durcissement exactes requises pour votre poudre TPU.
Standardisez votre atelier sur un écosystème de consommables unique et certifié pour éliminer les inadéquations chimiques entre votre encre, votre film et votre poudre.
Mettez en œuvre une routine d’entretien quotidienne stricte qui comprend la vérification des buses, le nettoyage de la station de bouchage et la surveillance de l’humidité.
R : La matité immédiatement après le pressage provient généralement d’une pression inadéquate ou d’une température incorrecte. Une légère pression ne parvient pas à faire pénétrer l"adhésif fondu dans les fibres du tissu, laissant l"encre sur le dessus. De plus, sauter la deuxième presse avec une feuille de téflon ou de parchemin laisse un éclat artificiel qui semble délavé.
R : Les encres CMJN sont translucides et dépendent entièrement de la base d’encre blanche pour l’opacité. Si la couche blanche est fine, aqueuse ou mal alignée, la couleur sombre du vêtement transparaît à travers le motif. Cette transfusion domine les pigments CMJN, rendant les couleurs atténuées et estompées.
R : Oui. Retirer un film décollable à froid alors qu"il est encore chaud provoque un choc thermique. Un pelage précoce étire la couche d"encre non durcie et crée des fractures microscopiques sur la surface colorée. Ces fractures diffusent la lumière et donnent à l’impression un aspect vieilli et délavé.
R : La décoloration après lavage indique un défaut d’adhérence mécanique. Une sous-durcissement de la poudre de TPU la rend granuleuse et faible, provoquant l"écaillage de l"encre. Des consommables mal assortis ou des produits chimiques d"usine résiduels sur le vêtement peuvent également bloquer la liaison adhésive, entraînant une dégradation rapide du linge.
R : Cela se produit en raison de la migration du colorant, également connue sous le nom de saignement par sublimation. Lorsque le polyester chauffe au-dessus de 300°F, les colorants pour tissus se transforment en gaz et migrent dans la couche d"encre DTF. Vous évitez cela en utilisant des techniques de pressage à basse température et de la poudre adhésive noire anti-sublimation spécialisée.
R : Des têtes d"impression mal alignées provoquent la dispersion des gouttes d"encre, réduisant ainsi la densité des couleurs et la netteté des bords. Vous résolvez ce problème en exécutant l"utilitaire d"alignement vertical dans votre RIP ou votre logiciel de contrôle d"imprimante. Imprimez le tableau d"alignement, lisez les valeurs et saisissez les nombres corrects pour synchroniser parfaitement les têtes d"impression.


